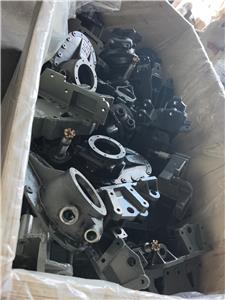
Pièces en métaux rares usinées CNC multi-axes
- Yaojia
- Chine
- 25 jours
- 3 millions de tonnes
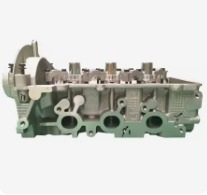
Yaojia Trading est spécialisée dans l'usinage de précision des métaux rares et spéciaux à l'aide de systèmes CNC multi-axes de pointe.
Usinage multi-axes du titane, du tungstène, du tantale et d'autres métaux spéciaux
Un problème qui survient souvent entre les ingénieurs et les acheteurs est
Nous avions les spécifications exactes du matériau, ainsi qu'un plan détaillé. Malheureusement, à la réception des pièces, les dimensions étaient incorrectes, l'état de surface était défectueux ou les parois fines étaient déformées. Nous avons gaspillé un bloc de titane dont le coût dépassait celui de l'usinage.
Les ingénieurs et les responsables des achats qui fabriquent des pièces pour les secteurs de l'aérospatiale, du médical, de l'énergie et des semi-conducteurs nous disent régulièrement que ce scénario est très courant.
On ne peut pas considérer l'usinage d'une pièce en acier courant comme étant identique à l'usinage d'une pièce en titane, en tungstène ou en tantale.
Les problèmes d'usinage des matériaux durs peuvent paraître mineurs au départ, mais s'avérer coûteux à terme. Une pièce endommagée représente une perte de matière première qui, dans certains cas, dépasse le prix de la pièce elle-même. Une usure excessive des outils modifie les dimensions de la pièce avant même que l'opérateur ne s'en aperçoive. Un mauvais serrage confère à une pièce mince une forme permanente indésirable. Choisir le moment opportun pour certaines opérations d'usinage peut engendrer des problèmes difficiles à résoudre ultérieurement.
La technique Yaojia :
Notre processus consiste à réaliser une analyse technique préalable, avant toute découpe. Nous analysons les propriétés du matériau, la forme de la pièce, les tolérances, la séquence d'usinage, le bridage et les normes de contrôle. L'objectif est de garantir que l'ensemble du processus de production soit parfaitement maîtrisé et facilement reproductible avant même d'utiliser une matière première coûteuse.
Un service d'usinage ? Ou un processus de fabrication complet pour les métaux spéciaux ?
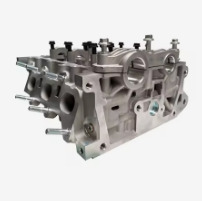
Matériaux que nous manipulons fréquemment
Chaque type d'usinage de métaux spéciaux exige des tactiques différentes :
Alliages de titane (Ti-6Al-4V, CP-Ti) : Leur grande résistance pour un poids donné est un atout. Leur faible conductivité thermique impose une dissipation de chaleur adéquate. Les meilleurs résultats sont obtenus lorsque les paramètres de coupe sont gérés avec précision.
Les superalliages à base de nickel (Inconel 625/718, Hastelloy, Monel) présentent une très grande résistance aux chocs et aux hautes températures. Leur écrouissage rapide impose des exigences élevées aux outils de coupe.
Alliages de tantale et de tungstène : matériaux coûteux et denses, ce qui les rend plus abrasifs pour les outils. Leur mise en œuvre doit être soigneusement planifiée.
Molybdène, niobium et autres matériaux de synthèse : chacun nécessite des méthodes particulières.
Il est essentiel de disposer d'informations précises sur la nuance, le type/l'état du matériau et ses caractéristiques requises. L'utilisation de termes génériques tels que « alliage de titane » ou « alliage de nickel » est inutile pour la conception d'un procédé.
Spécifications techniques
| Paramètre | Spécification |
|---|---|
| Matériels | Alliages de titane, Inconel, Hastelloy, Monel, tantale, alliages de tungstène, molybdène, niobium et autres métaux spéciaux |
| Capacité CNC | Fraisage 3, 4 et 5 axes ; tournage ; usinage combiné fraisage-tournage |
| enveloppe d'usinage | Jusqu'à environ 800 × 600 × 400 mm (selon la machine et la géométrie de la pièce) |
| Tolérance dimensionnelle | Tolérance typique de ±0,005 à 0,02 mm sur certaines caractéristiques ; des tolérances plus strictes sont soumises à examen. |
| rugosité de surface | Ra typiquement de 0,4 à 1,6 μm, selon le matériau et le procédé |
| Caractéristiques d'usinage | Contours complexes, parois minces, trous profonds, canaux internes, filetages, conicités, surfaces composées |
| Inspection | Machine à mesurer tridimensionnelle (MMT), contrôle dimensionnel, certificats de matériaux, contrôles spécifiés par le client |
| Processus secondaires | Électroérosion, traitement thermique, soudage, traitement de surface et autres procédés qualifiés |
Pourquoi l'usinage multiaxes est important
Toutes les tâches complexes ne nécessitent pas l'exploitation complète des capacités d'une machine 5 axes. Cela dit, elle s'avère très utile si vous disposez de :
Plusieurs fonctions qui doivent partager leur positionnement avec une grande précision
Surface très complexe d'un objet courbe ou d'un trou incliné
poches profondes où l'espace pour atteindre un outil est minimal
Parois minces qui doivent être usinées avec une grande précision sans appliquer de force excessive
Un certain nombre de surfaces fonctionnelles qui doivent être répétées exactement
L'utilisation d'une machine à 5 axes permet d'obtenir les meilleures directions de coupe pour l'outil s'approchant de la surface.
Par conséquent, il est possible de réduire considérablement le nombre de réglages – ce qui diminue les risques de mauvais positionnement d'un objet ou d'un outil – sans compromettre la qualité. Dans la plupart des cas, l'objectif de l'usinage multiaxes n'est pas de maximiser le nombre d'axes, mais de trouver la méthode la plus adaptée pour atteindre le niveau de précision souhaité et éliminer toute opération superflue.
Nous avons les solutions aux problèmes rencontrés dans l'usinage de métaux spéciaux.
Surchauffe pendant l'usinage
Les matériaux spéciaux sont souvent plus difficiles à usiner car leur conductivité thermique est bien inférieure à celle des aciers. C'est pourquoi des paramètres de coupe inadaptés peuvent entraîner une surchauffe de l'outil et de la pièce. Ceci peut provoquer une dégradation de l'outil, un état de surface médiocre, des variations dimensionnelles de la pièce, voire des déformations. Le titane est un excellent exemple de matériau exigeant une gestion thermique précise de la zone de coupe.
Les conséquences de l'usure d'un outil vont bien au-delà de sa simple variation de prix. Lorsqu'un outil commence à s'endommager en cours d'utilisation et que l'état des pièces de la machine-outil se détériore, le contrôle du processus de coupe devient plus difficile et la qualité des résultats s'en trouve dégradée. La différence de qualité et de dimensions entre une pièce usinée avec un outil neuf et une pièce usée est particulièrement flagrante. Le choix de l'outil doit donc être effectué avec soin, et le suivi de sa durée de vie est essentiel pour maîtriser l'ensemble du processus.
Les parois minces peuvent être délicates à poser.
Une pièce peut sembler parfaitement droite lorsqu'elle est serrée. Cependant, dès que la force de serrage est relâchée, des déformations élastiques se produisent. Par exemple, les contraintes résiduelles dans le matériau constituent une autre source possible de mouvement. C'est la séquence des étapes d'usinage qui détermine le temps consacré à la relaxation des contraintes, à l'ébauche et à la finition ; il est donc essentiel de bien les distinguer.
La perte de matières premières due à une mauvaise planification des processus est extrêmement coûteuse, notamment lorsqu'il s'agit de métaux spéciaux.
Bien qu'un kilogramme d'alliage métallique pèse le même poids qu'un kilogramme d'acier ordinaire, les conséquences financières peuvent être totalement différentes. La matière première étant plus précieuse, la mise au rebut d'une pièce, suite à l'une des nombreuses erreurs pouvant survenir entre le réglage de la machine et la pièce finie, représente une perte irrécupérable. Une planification de processus efficace inclut non seulement les opérations d'usinage, mais aussi une préparation minutieuse de la pièce avant son placement sur la machine.
Examen technique préalable à la fabrication
Voici ce que nous allons examiner au stade de l'ingénierie, avant l'usinage d'un lot donné :
Qualité et état du matériau
révisions du nombre et du dessin
Dimensions et tolérances
Exigences de finition de surface
exigences en matière de traitement thermique
Besoins en matière de tests et de suivi
Calendrier de livraison
Pour les industries qui exigent une traçabilité complète (aérospatiale, industrie énergétique, instruments médicaux, production chimique, etc.), les certifications des matériaux et les informations sur les lots/chaleurs restent liées aux dossiers de fabrication tout au long du processus.
Contrôle qualité — notre processus d'inspection en 5 étapes
Pour les composants métalliques spéciaux, le contrôle qualité n'est pas une simple vérification finale. Il est intégré à chaque étape de la production. Compte tenu du coût élevé des matériaux, nous suivons un processus d'inspection rigoureux qui détecte les problèmes au plus tôt, avant qu'ils ne se transforment en rebuts coûteux.
| Étape | Étape d'inspection | Ce que nous vérifions | Méthode d'inspection | Norme de contrôle |
|---|---|---|---|---|
| 1 | Vérification des matériaux entrants | Qualité du matériau, dimensions, état de surface | Analyse par spectromètre, micromètre, pied à coulisse | Traçabilité des matériaux à 100 % ; dimensions conformes aux tolérances du dessin |
| 2 | Inspection du premier article (FAI) | Contrôle dimensionnel complet de la première pièce usinée | Machine à mesurer tridimensionnelle (MMT), calibres de filetage, testeur de rugosité de surface | Toutes les caractéristiques se situent dans une plage de ±0,005 à 0,02 mm ; Ra ≤ 1,6 μm |
| 3 | Inspection en cours de production | Dimensions critiques, surveillance de l'usure des outils | Inspection par échantillonnage, surveillance de l'état des outils | Les caractéristiques clés sont vérifiées toutes les 10 à 20 pièces ; les changements d’outils sont planifiés avant l’apparition d’un écart. |
| 4 | Inspection dimensionnelle finale | Contrôle dimensionnel complet des pièces finies | Machine à mesurer tridimensionnelle (MMT), profilomètre, testeur de dureté | 100 % des dimensions critiques vérifiées ; tolérance conforme au plan |
| 5 | Examen visuel et documentaire final | État de surface, qualité du fil, état de l'emballage | Inspection visuelle (loupe 10×), jauges de filetage/bouchon | Aucun défaut visible ; documentation complète |
Principaux équipements d'inspection :
Machine à mesurer tridimensionnelle (MMT) — précision dimensionnelle de ±0,002 mm
Testeur de rugosité — état de surface Ra 0,4–1,6 μm
Testeur de dureté — vérification des propriétés des matériaux
Spectromètre — confirmation de la qualité du matériau
Calibres de filetage (passe/ne passe pas) — vérification de la qualité du filetage
Comparateur optique — mesure du contour et du profil
Ce que nous livrons avec chaque commande :
Certificats de matériaux (le cas échéant)
Rapports d'inspection dimensionnelle
données de mesure CMM
résultats de mesure de la rugosité de surface
Enregistrements de traçabilité complète
Documentation spécifique au client, le cas échéant
Types de fonctions d'usinage que notre système peut réaliser
Profils externes complexes, surfaces inclinées et planes, faces de montage usinées avec précision, trous profonds, trous taraudés et percés, trous coniques, rainures, passages fermés, parois très fines, logements de paliers, surfaces d'étanchéité, poches de différentes profondeurs, surfaces tridimensionnelles complexes : notre système peut gérer des opérations d'usinage pures ou combinées (tournage-fraisage). Nous concevons également les références de manière à réduire le nombre de réglages et à faciliter le contrôle.
Applications typiques
| Industrie | Matériels | Exemples de composants |
|---|---|---|
| Aérospatiale et hautes températures | alliages de titane et de nickel | Raccords structurels, boîtiers, supports, pièces de moteur, pièces de système de fluide |
| Produits chimiques et procédés | alliages de tantale résistants à la corrosion | Composants de vannes, raccords, matériel de réacteur |
| Énergie | Alliages spéciaux | Pièces de turbine, composants résistants à la chaleur, corps de vannes |
| Semi-conducteurs et industrie | Tungstène, molybdène, tantale | Pièces de petite précision avec des exigences dimensionnelles/de surface strictes |
Le choix des matériaux doit être déterminé en fonction des conditions réelles d'utilisation, et non pas seulement de la catégorie industrielle.
Projets prototypes et à faible volume
Il arrive que de petites quantités de pièces métalliques hautement spécialisées soient nécessaires. Il peut s'agir de prototypes, d'échantillons d'ingénierie, de pièces qualifiées, de composants de rechange, voire de commandes répétées. La conception d'un produit est souvent finalisée au stade du prototype ; cependant, une fois validée, c'est l'optimisation du processus qui prime pour garantir la reproductibilité et l'efficacité.
Inspection et documentation
En règle générale, vous pouvez vous attendre à recevoir des documents tels que : certificats de matériaux, rapports de mesures dimensionnelles et d'inspection, données CMM, résultats des tests de rugosité de surface, rapports d'essais mécaniques, documentation relative au traitement thermique, enregistrements de traçabilité et documents d'inspection spécifiques au client.
Pour les pièces essentielles, il est nécessaire de définir des points de contrôle convenus avant même le lancement de la production.
Commande et livraison
Pour obtenir un devis, envoyez-nous :
Dessin 2D ou modèle CAO 3D
Spécifications et qualité du matériau
Quantité requise
Exigences en matière de tolérance et de finition de surface
exigences d'inspection ou de certification
attentes en matière de calendrier de livraison
MOQ : Production standard : 50 pièces. Possibilité de commander des prototypes et des petites séries de développement – n'hésitez pas à nous contacter.
Conditions de paiement : 30% d'acompte pour confirmer la commande ; solde après confirmation vidéo de l'inspection du produit final (T/T).
Expédition: Livraison en conteneur complet (FCL) ou partiel (LCL) possible. Les pièces sont emballées et arrimées en fonction de leurs dimensions, de leur poids, de leur état de surface et des exigences d'expédition. Matériaux antirouille et caisses renforcées utilisés selon les besoins.
Délai de mise en œuvre: Production standard : 15 à 25 jours ouvrables après réception des matières premières. Géométries complexes ou matériaux spéciaux : 25 à 40 jours ouvrables. Le délai exact est confirmé lors de la commande en fonction de la disponibilité des matières premières et de la complexité des pièces.
Garantie
Nous sommes responsables pendant 12 mois à compter de la livraison. Si une pièce présente un défaut de fabrication (défaut de moulage, erreur d'usinage, matériau non conforme), nous la remplaçons ou émettons un avoir. Les pièces d'usure, les pièces endommagées par un impact ou les pièces modifiées après la livraison ne sont pas couvertes.
Nous donnons des réponses claires, que la garantie soit applicable ou non.
Pour toute réclamation, veuillez nous envoyer des photos de la pièce, sa référence et le numéro de commande. Nous vous répondrons sous 48 heures.
Si un lot de production présente un défaut, nous le remoulons en conservant toutes les normes de la pièce d'origine, telles que le dessin, le matériau et les tolérances.
Vous avez des questions ? Concernant les matériaux, les spécifications, les instructions d’usinage, les dessins, etc., nous vous répondons directement. Vous trouverez toujours une solution.
À propos de Yaojia Trading
Yaojia Trading bénéficie de plus de 20 ans d'expérience pratique dans la fonderie et la fabrication de composants métalliques. L'entreprise a été fondée par M. Xi Xianmin, qui possède plus de 25 ans d'expérience dans la production en fonderie et la gestion d'ingénierie.
Installations et équipe :
Base de production de 18 000 m²
~68 employés
Équipe de R&D de 16 personnes avec deux ingénieurs seniors
Capacité annuelle de fonderie et d'usinage : 15 000 tonnes
Clients et marchés :
Automobile (BYD, Chery, Great Wall Motors)
machines agricoles
Équipements industriels
Systèmes marins
Produits exportés vers la Corée du Sud, le Japon, les États-Unis, l'Australie et l'Allemagne.
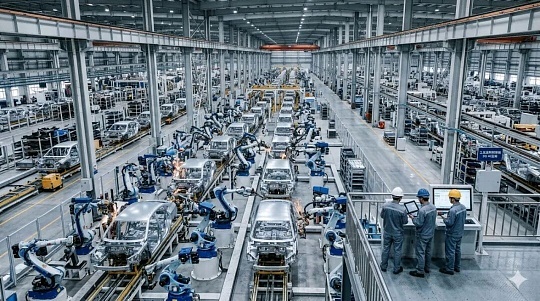
Capacités intégrées : Fonderie, usinage CNC multi-axes, traitement thermique, finition et revêtement, contrôle et CMM, coordination de la chaîne d'approvisionnement.
Certifications et qualité
| Article | Statut |
|---|---|
| Certification des matériaux | Disponible par projet |
| rapports d'inspection | Données CMM, rapports dimensionnels, mesures de l'état de surface |
| Traçabilité | Les dossiers de lots et de production sont conservés. |
| Système qualité | Processus établis pour la production du premier article et la production répétée |
Exposition
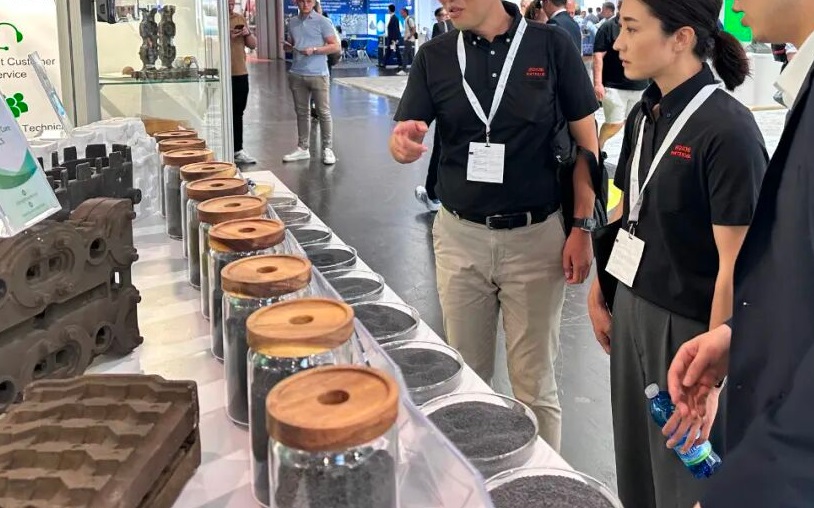
En mai 2024, Yaojia Trading a exposé au Salon international des technologies et équipements de fonderie de Chine à Shanghai, présentant la précision de ses moulages et ses capacités complètes de service tout au long de la chaîne industrielle.
FAQ
Q1 : Quels métaux spéciaux pouvez-vous usiner ?
Alliages de titane, Inconel, Hastelloy, Monel, tantale, alliages de tungstène, molybdène, niobium et autres métaux spéciaux — sous réserve d'exigences spécifiques en matière de qualité et de pièces.
Q2 : Proposez-vous un usinage à cinq axes ?
Oui. L'usinage cinq axes est disponible pour les composants compatibles. La méthode d'usinage proprement dite est choisie en fonction de la géométrie, des tolérances, de l'accès aux outils et des exigences de production.
Q3 : Pouvez-vous usiner le titane Ti-6Al-4V ?
Oui. Le Ti-6Al-4V fait partie des nuances de titane que nous transformons. Les conditions de coupe et l'outillage sont sélectionnés en fonction de la géométrie de la pièce et de la finition requise.
Q4 : Peut-on usiner du tungstène ?
Le tungstène et les matériaux à base de tungstène nécessitent une planification rigoureuse des procédés. L'usinabilité dépend fortement de la nuance et de la géométrie de la pièce ; veuillez fournir des plans et des informations sur les matériaux pour obtenir un devis.
Q5 : Pouvez-vous fabriquer des produits à partir des dessins du client ?
Oui. La plupart des projets commencent par un dessin 2D, un modèle CAO 3D, une spécification technique ou un échantillon physique.
Q6 : Prenez-vous en charge les prototypes ?
Oui. Les prototypes, les échantillons d'ingénierie, les qualifications et les projets à faible volume peuvent être abordés avant la production en série.
Q7 : Pouvez-vous fournir des certificats de matériaux ?
Oui. Des certificats de matériaux et autres documents de traçabilité peuvent être fournis sur demande.
Q8 : Comment contrôlez-vous la précision dimensionnelle ?
Inspection en cours de production, équipements de mesure conventionnels, inspection par machine à mesurer tridimensionnelle (MMT) et inspection finale conformément au plan et aux exigences de qualité convenues.
Q9 : Quel est votre MOQ ?
Production standard : 50 pièces. Possibilité de discuter des prototypes et des petites quantités.
Q10 : Quels secteurs d'activité desservez-vous ?
Aérospatiale, traitement chimique, énergie, semi-conducteurs, médical, automobile et équipements industriels.
Quatre questions à poser à tout fournisseur spécialisé en usinage de métaux
Quelle est votre approche en matière de gestion de la chaleur lors de l'usinage du titane ?
Comment prévenir la déformation des composants à parois minces ?
Quel est votre processus de suivi de la durée de vie des outils pour les alliages à base de nickel ?
Avez-vous de l'expérience avec la qualité spécifique de mon matériau ?
Nous avons les réponses. Posez-nous vos questions.